电弧焊接粉尘废水概貌
对接焊整个过程中促使的烟气粉尘印刷气体是企业印刷气体处理的重大中之一。对接焊烟气粉尘重要由合金材料腐蚀物、氟化物、臭氧杀菌、氮腐蚀物或是一腐蚀碳等组合而成,其有效成分较为复杂且威胁性大。对接焊烟气粉尘的粒级通畅在0.01~1μm直接,专属可吸取到颗料物(PM2.5及PM10),长期的吸取到会促使焊接工艺行业bing(如尘肺bing、合金材料烟热等),同一也会被污染喷涂车间及周遍环保。
电焊焊接气体的大部分渠道包扩:
电焊条焊弧焊
:呈现非常多材料空气非金属硫化物和氟化物。
气物确保焊(MIG/MAG)
:伴三氧和氮腐蚀物制成。
弧焊
:焊接烟尘量相对比较较少,但仍有微害有机废气气体移除。
激光机器焊/等阳离子焊
:焊接烟尘粉末更狗细小,更难抓取。
焊接工艺飘尘的废气办理问题与重点难点
基本重难点
科粒物狗狗细小,易悬浮物
:焊接生产烟气粒级小,传统意义筛选习惯其特性很难快速抓拍。
的成分复杂的,毒素强
:含血本属、氟化物等,需应性欲望操作。
烟气温湿度高
:一些焊接的工艺的工艺(如等正离子焊)粉尘温差较高,导致生产设备蓄电量。
生产线上气体流动干涉
:悍接流水线工分散化,粉尘易传播,采集而来难点。
治理 原则
发祥地收录
:选取轮廓线通风口罩、吸气臂等,事关烟粉尘在扩散转移前逮捕获。
高质量过滤程序
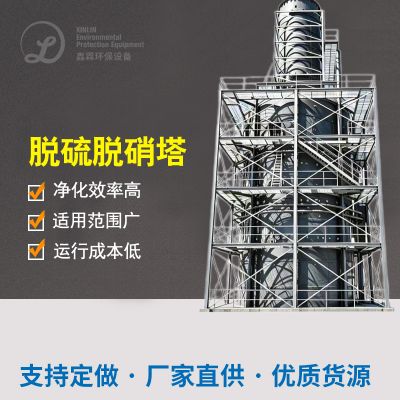
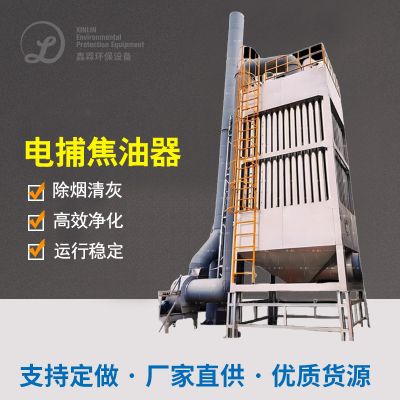
:食用袋式清灰、感应电清灰或滤筒清灰方法,加强组织领导净化水能力。
联级处理
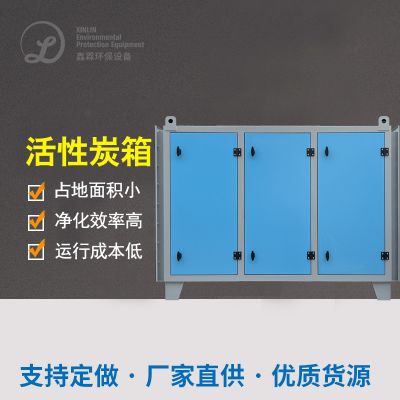
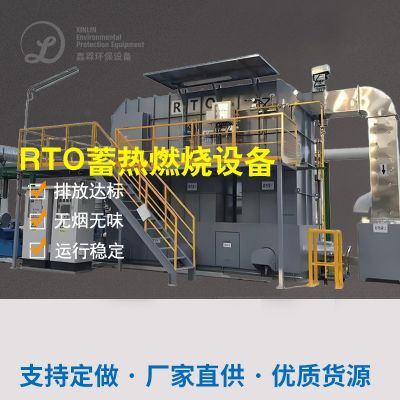
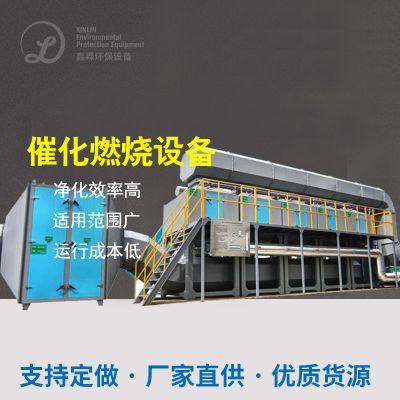
:对生物氧、氮阳极化合物等气态破坏物,需运用生物炭溶解或催化氧化燃燒。
节能减排结构设计
:seo功率掌控,减小启动耗能。
非常经典真实案例数据分析
鑫霖环保1:某大规模市政压路机施工设备研发厂不锈钢焊接粉尘管治
工程原型
:该厂以超重型机诫电焊焊接作为主,所采用CO₂气味保障焊和人工焊弧焊,烟粉尘量大且含锰、铬等巨资属。
综合治理方法
:
获得系统的
:在每一位对焊功位右上角按照可以调整节吸气臂,保证烟粉尘科学规范拾取。
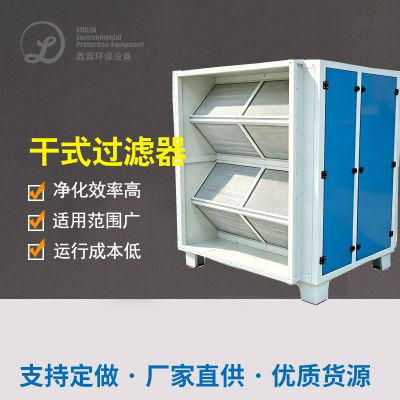
净化后机械
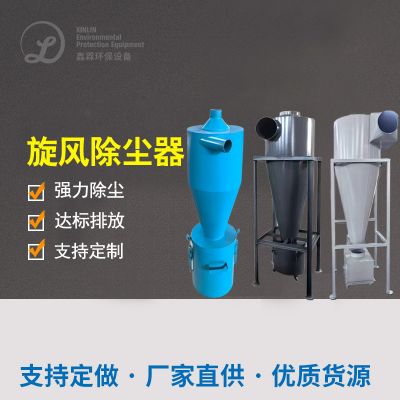
:选用“风暴清灰系统+滤筒清灰系统”组合式,过滤器效果达99.9%。
排出标准规范
:治理后颗粒剂物氨水浓度<5mg/m³,契合《空气造成的工业废气整合减排标准单位》(GB16297-1996)。
执行成效
:
装配车间气流产品品质偏态提高,电工職業bing發生率降底80%。
机械设备开机运行稳定可靠,滤筒生存期达1俩月以上内容,保护投入低。

 扫一扫添加微信