冷冻熟食肉制品厂煎炸加工过程有害气体与厨房油烟分工协作管控
项目背景
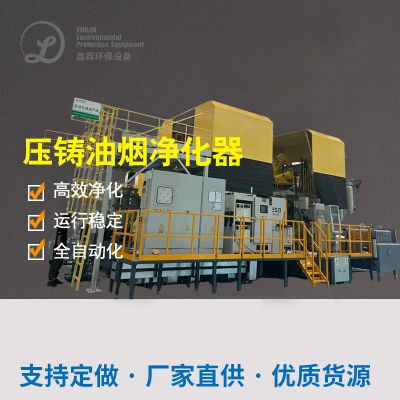
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
烟尘与有机废气原因
粉层:油腻期间中面包片糠、变性淀粉碎渣形成了的细非甲烷总烃物。
工业废气:物质颗粒、醛类、短链设计氧化物及丙烯醛等裂解物质。
加工制作工艺与设备
地热能收回与预正确处理
热置换器的回收利用烟粉尘中的风能,于出产沸水或发动机预热刚采冷空气,年不浪费的行为生物质能源价格约30万元。
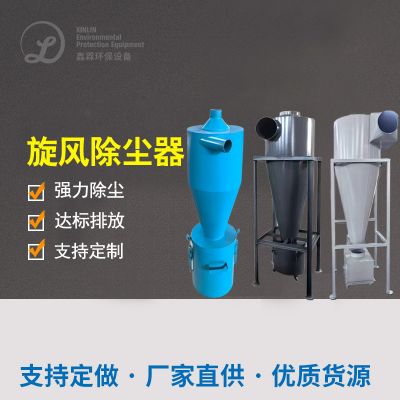
飓风提取器清掉大颗粒物油滴和尘土(粒级>10μm),减缓事件主设备载荷。
高消除静电除油与离子液体氧化反应
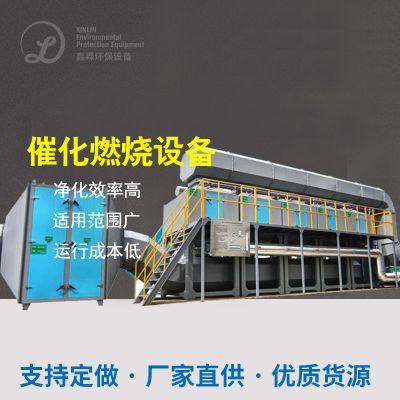
催化腐蚀剂主要包括稀有金属材质涂膜,在250-300℃下将VOCs腐蚀为CO₂和H₂O。
半自动除垢操作系统定时情况呢溶剂的作用剂表皮,防范植物油脂闭塞,延长至的使用使用期限。
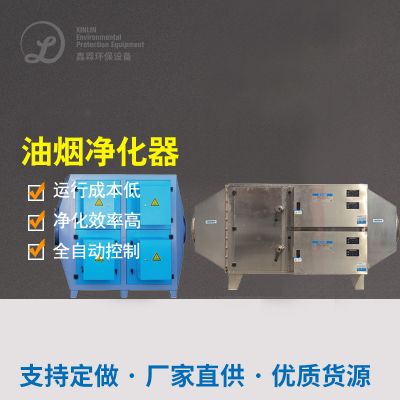
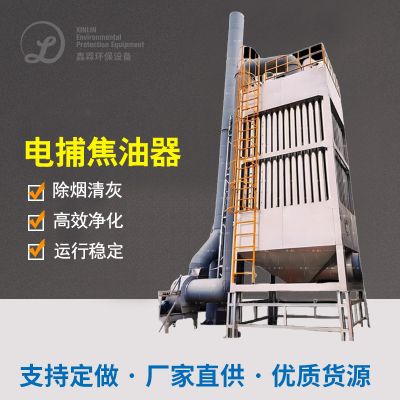
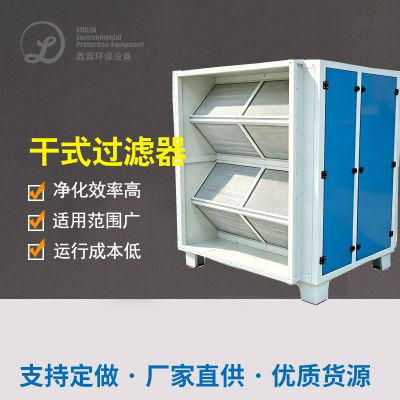
感应电除油器主要采用高压变压器电流电场线,使毛油颗粒荷电后树脂吸附在电极上,清除率>90%。
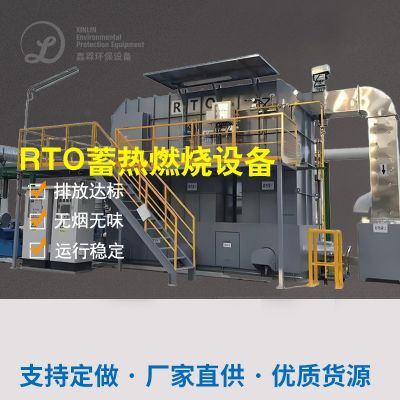
温度催化反应氧化反应器(RCO)化解结余有机酸物:
智能化监控视频与安全保障装修设计
线评估系统的实时路况评估排烟氨水浓度、水温和重压,不合格时智能报警装置并調整净化处理参数设置。
防燃同步电机和阻燃材料管路设计构思,缩减着火和着火分险。
处置成效与经济效益
非丁烷总烃排卸含量<20mg/m³,油烟净化器清理率>99%,机械清理的周期从七天多次廷长至每季度多次。
年浪费能源系统和系统维护手续费约四十万元,投入资金环保再生资源回收期2.5年。
能够环保健康质量检查,禁止停货集中整治风险分析,完善商家社会性公众形象。
典例重点
风能收废与有机废气物综合治理紧密结合:确保燃料循环往复应用,拉低运作直接费用。
催化反应防氧化水平:高效益拆解充分物,除理速率高,无2次危害。
规模化化维护:上线监测软件系统与软件系统自动除垢软件系统,抑制人工费矫治,增加动态平衡性。

 扫一扫添加微信