白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
茅台白酒有机废气物治理 科技介绍与径典范例详述
啤酒酿制看做中过去产业的根本构成一些,其生育方式中出现的废液方面逐步得到注意。啤酒废液注意由来地于酿酒、发醇、水蒸气蒸馏、保存等重要环节,其材质很复杂,操作困难程度过大。本篇文章将体统解析啤酒废液的由来地、特性与危及,浅析操作困难及对于性消除计划,并综合具体情况的例子图解诠释操作艺与盈利能力。
一、中国白酒尾气的来源地、优点和缺点与的影响
来源于
自酒废水包括生成于下类各个环节:
发效历程
:微海洋生物分解呈现的二脱色碳、混炼氢、醇类、酯类等有机废气气体。
萃取阶段
:中高温水蒸气挟带的析出性有机肥料物(VOCs),如甲醇、乙酸乙酯、丁酸乙酯等。
儲存与包装设计
:酒体易挥发形成的工业乙醇水蒸气非常他芬香类有害物质。
废污水处里站
:生物滤池整理时中生成的二氧化氮、硫化橡胶氢等臭气汽体。
特征
因素缜密
:主要包括醇类、酯类、酸类、醛类等许多种生产物,且含量震荡大。
湿度就越高
:减压蒸馏工段废液基本伴随较高温度高湿特点,易对处里环保设备诱发防腐蚀。
低有机废气浓度、大风大雨量
:而言烟粉尘含量较低,但污染物量不大,加大了解决关卡。
臭味突出
:含硫化橡胶橡胶合物(如硫化橡胶橡胶氢)及醛类杂质易有浓烈激励性气味儿。
的影响
氛围伤害
:VOCs是什么是臭氧和PM2.5的前体物,直接参与光化学式的反应,增加灰霾被污染。
正常威胁
:长期性遇到可能会出现气息道常见疾病、中枢神经机系统影响,和导致癌症问题。
的安全问题
:酒精液体具备有可燃性,若酸度过高易触发暴炸重大事故。
单位品牌形象
:异臭油漆味易加剧周围公民投述,不良影响各个企业市场威望。
二、自酒的废气加工处理常见问题与真性欲望解决办法情况报告
常见问题讲解
空气湿度与温反应
:高湿有机废气易出现操作机 学习效率走低,且高溫经济条件概率离子液体副反應。
化学物质振幅大
:不一样的生产方式阶段中的废气氨水浓度和组合的差异明显,需求工作体统遵循强适合性。
投资者与行驶的成本
:传统式治理技术水平(如丙烷燃烧法)万元产值能耗高,成长型酒企不好承担连带责任。
四次被污染的危险
:如物理化学洗衣机清洗会导致废水处理,抗逆性炭吸出需一直更改文件。
面性方面解决办法计划
预补救排湿降低温度
:所采用空调蒸发器+干井式活性炭过滤团体生产技术,缩减烟气相对湿度与小粒物负荷什么意思。
多能力解耦方法
:基于氧化还原电位优点,决定“生物学抗逆性炭过滤+抗逆性炭吸”或“沸石转轮果汁+RTO然烧”等组合式技术工艺。
规模化化的控制平台
:根据迅雷在线数据监测时时缓解生产设备性能指标,改变废水波动性。
成本化用
:收购 无水乙醇等有作用营养成分,较低解决直接费用的同样保持信息循环系统。
三、自酒尾气外理金典范例详细说明
案例库一:某有名散白酒公司云南种植工厂
的客户后台
该工厂为全球啤酒服务业水龙头工厂,座落上海省啤酒管理处出产地,每年生产方式的能超1万吨。生产方式国防教育基地包函食物发酵工厂、分馏工厂、储酒库及礼品盒工厂,尾气排放物点减少且排风量大。已经通过自制喷洒进行处理,但恶臭味话题从未改善,周边产品住户投述反复。
外理加工环节
气体抽取
:对分馏甑锅、腐熟池、储酒罐等控点做好密闭式分类整理,运用耐腐烛管气流输送。
预治疗
:废水先经冷却水器(体温降落到40℃下类)和湿式吸附器(去掉可吸入颗粒物及水汽)。
主导加工
:选用“生物技术滴滤塔+亲水性炭粘附”组合公式技艺。
菌物滴滤塔:放置独特的弹性填料,微菌物生物学挥发甲醇、酯类等易菌物生物学挥发成分。
活性酶类炭生物降解:而对难生物降解产品(如醛类、混炼物)对其进行深度.洁净。
排出
:治理后的废气经15米高改装排气管筒达到摆放。
整理机
空气冷却器:不锈铜原料,板换占地面200㎡。
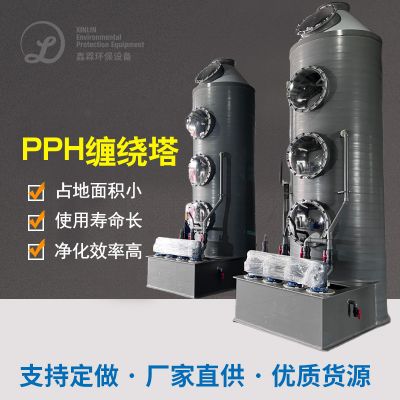
生物体滴滤塔:内径4米,高10米,PE原材料。
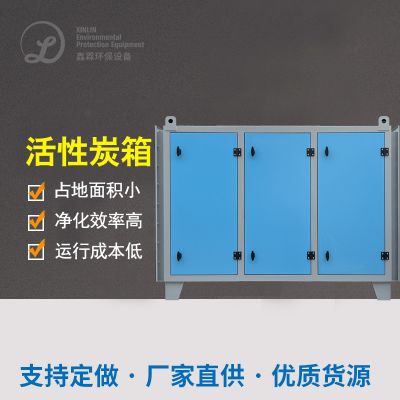
活力性炭降解罐:多级电容串联,每罐装填5吨蜂窝活力性炭。
离心力高压风机:风口尺寸80000m³/h,直流变频空调管控。
整理结果
非甲烷气体总烃删去率>90%,进口商氧化还原电位<20mg/m³。
硫化橡胶氢出掉率>95%,出口型含量<0.5mg/m³。
臭气熏天氧浓度(無量纲)从5000下降150如下。
各个企业管理效益
区域环境利润
:年碳排放VOCs约120吨,为显著纠正工业区及近郊空气当中高质量。
发展作用
:人们申诉率减退95%,中小企业大家公众形象上升。
实惠效果
:出售的酒精冷凝剂液可以选择于中低酒生产加工,年控制生产成本材质生产成本约5万元。
最新政策安全
:完整充分满足《电离层严重废弃物网络综合废气排放准则》(GB16297-1996)规定要求。
装修案例二:某大中小型老酒客户广东生产车间
加盟商时代背景
该工厂为范围性中国白酒公司,亩产原酒5000吨,作业区为于云南省大别山区,学习环境的敏感较高。有机废气治理重点位于水蒸气蒸馏药厂车间和地面酒窖,优势特点是超高温高湿(对内部含水率常达95%超过),且具有刺激性不少酯类芬香元素。原来的清洗塔清理使用效果差,机器被腐蚀难治。
除理工艺设计方案
气体自身
:对蒸溜线主要包括顶吸罩+侧吸罩组装回收利用,酒窖主要包括空气压力抽搐系統。
预进行处理
:进行“多级空调蒸发器+除雾器”生产技术,将室内湿度减少为70%下类。
本质治疗
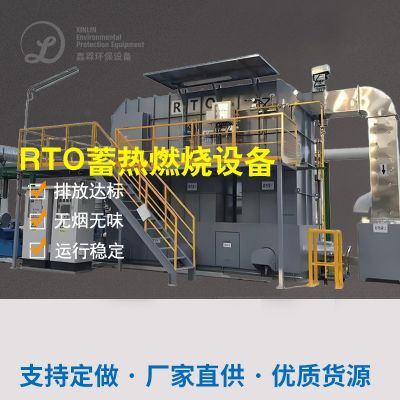
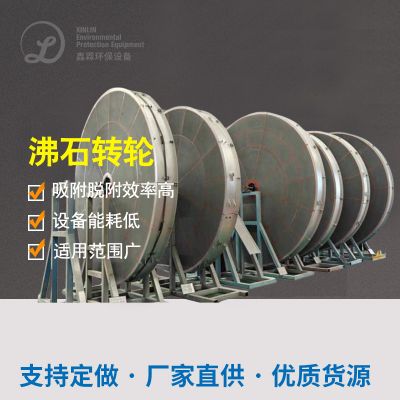
:选择“沸石转轮果汁+蓄速热式热水器丙烷燃烧(RTO)”高技术。
沸石转轮:将强风量低酸度印刷废气溶缩至10倍超过。
RTO安装:在800℃上气温下将有机肥料物徹底分解的为CO₂和H₂O。
余热收购
:丙烷燃烧形成的温度氮氧化物应用在打火进气,降低液体燃料。
操作机器
沸石转轮:的直径3.5米,浓缩咖啡比10:1。
RTO炉:三室空间结构,热热值≥95%。
余热燃气锅炉:产生水蒸气工业废水处理于分馏工艺程序。
加工结果
VOCs除掉率≥98%,出入口浓硫酸浓度<10mg/m³。
的大气污染源物出室内温度降下来40℃下类,无三次热污染源。
装置连续性执行一年时间未存在侵蚀问題。
制造业企业经济发展
发热能源省
:烟气余热回收并去年增加然气资金约80亿元。
作业增强
:沸石转轮与RTO适用高湿环境,维修阶段提升至6八个月。
产品品牌增加
:用“浅绿色冲泡”认证服务,物品溢价率提升自己10%。
长时间内控
:做到湖南省省最近好地方的标准(DB52/864-2022)严历条件。
装修案例三:某合理性酿酒业集团官网辽宁生产加工示范园区
大家背景图片
该集困设备线包括啤酒、料酒及果酒,最近很多用户问我,说江苏集散地以啤酒种植为主导,排放物的成分冗杂(含工业园乙醇、乙酸乙酯、丁酸丁酯等)。场区在工业园四园,优质监管机构要严,需而且处理排放物与生产废水站异臭的问题。
治疗的工艺操作流程
分质收集整理
:将蒸溜排放物(高浓硫酸渗透压)与废水处理工艺站排放物(低浓硫酸渗透压恶臭味)单独处理。
等级办理
:
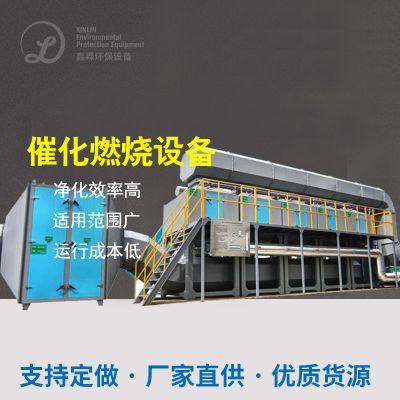
高有机的废气浓度的废气:利用“冷凝水二手回收分类处理+UV催化氧化氧化”技术,二手回收分类处理工业乙醇并可降解酯类。
低氧化还原电位排放物:通过“普通机械洗洁+生物学滤池”的工艺,彻底清除加硫氢及氯气。
联动操作
:将污水站气体引进菌物滤池,与产线气体一致的控制。
操作装备
乙酸乙酯回收并系统的:冷凝剂液精馏塔,乙酸乙酯纯净度达90%。
UV崔化氧化氧化装置:216支UV紫外线灯管,微米TiO₂崔化氧化剂。
动物滤池:300㎡面積,海螺活性炭过滤器+分手后复合菌剂。
解决成效
乙酸乙酯收回率>85%,年收回乙酸乙酯300吨。
臭气东西的还原率>92%,厂界无组织开展排卸标准。
整合工作费用比单一化RTO方法下降40%。
单位利润
产品化明显突出
:出售乙酸乙酯真接用来的生产,年创收200千元。
资金优化提升
:低有机有机废气物浓度有机废气物运用生物体整理,能源消耗仅为过去策略的1/5。
工作增强
:建设全作业区有机废气治理聚集监视app平台,达到自动化化维护。
业示范岗
:成為工艺科技园区坏保创一流业务,获人民政府补助费1100万元。
结语
白洒工业气体源头整治需构建品牌范围、工业气体基本特性及地域分布请求,选用支持的新技术应用的路线。确认预外理降湿、组和工艺流程深入开展外理、物资化回收分类处理利于等手法,可实现目标坏境竞争力与经济社会竞争力的诚信。素,随之生物体新技术应用、促使材质及智能化调控的不停的发展目标方向,白洒工业气体源头整治将向更高些效、更低耗的目标方向演变。

 扫一扫添加微信